






Цена: от 20 000 000 руб.
Оборудование для подготовки и порошковой окраски металла
Фильтр
Новинка!

Автоматизированные линии порошковой окраски
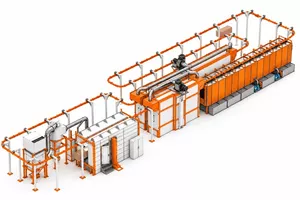
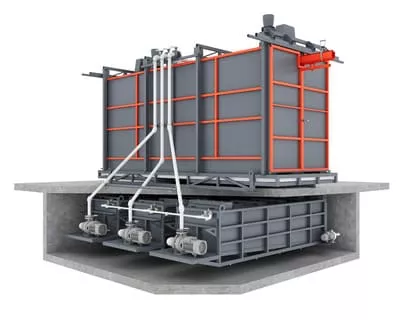
Автоматизированная линия порошковой окраски — это комплекс оборудования для последовательной подготовки, окрашивания и полимеризации металлических изделий. Все технологические операции выполняются в заданной последовательности и синхронизируются транспортной системой, что позволяет повысить производительность, стабильность качества покрытия и эффективность производства.
Автоматизация процессов порошкового окрашивания особенно востребована на предприятиях с серийным и крупносерийным производством, где важно обеспечить стабильный выпуск продукции, сократить время обработки деталей и минимизировать влияние человеческого фактора.
Из чего состоит автоматизированная линия порошковой окраски
Состав линии подбирается с учетом производительности предприятия, габаритов и массы изделий, требуемой скорости обработки и особенностей технологического процесса.
В стандартный комплекс оборудования могут входить:
- оборудование для подготовки поверхности, очистки и обезжиривания изделий;
- камеры предварительной подготовки и сушки;
- камеры порошкового напыления;
- автоматические системы нанесения порошковой краски;
- печи полимеризации;
- подвесная транспортная система;
- системы вентиляции и фильтрации;
- шкафы управления и автоматизации;
- системы контроля и регулирования технологических параметров.
Конфигурация линии порошкового окрашивания металла может изменяться в зависимости от задач производства. Оборудование проектируется таким образом, чтобы обеспечить оптимальную последовательность операций и рационально использовать производственные площади.
Как работает автоматическая линия порошковой окраски
Процесс начинается с загрузки металлических изделий на транспортную систему. Заготовки последовательно проходят все этапы технологического процесса без необходимости постоянного ручного перемещения между отдельными участками.
Основные этапы включают:
- Загрузку изделий на подвесной конвейер.
- Подготовку поверхности — очистку и обезжиривание.
- Сушку изделий после предварительной обработки.
- Нанесение порошковой краски в специальной камере.
- Полимеризацию покрытия в печи при заданной температуре.
- Охлаждение и выгрузку готовых изделий.
Такой подход позволяет объединить отдельные технологические операции в единый производственный цикл.
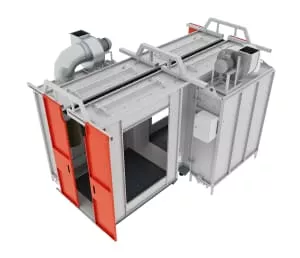
Камера порошкового напыления
Камера нанесения порошковой краски является одним из ключевых элементов автоматизированного комплекса. Порошковый состав наносится на подготовленную металлическую поверхность с помощью электростатического оборудования.
Автоматизированная система нанесения позволяет поддерживать стабильность параметров окрашивания и равномерность покрытия при обработке больших партий изделий.
В зависимости от производственной задачи могут применяться ручные, автоматические или комбинированные системы напыления.
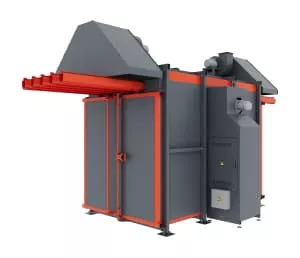
Печь полимеризации порошковой краски
После нанесения порошкового состава изделия транспортируются в печь полимеризации, где покрытие нагревается до рабочей температуры. Под воздействием температуры порошок плавится, равномерно распределяется по поверхности и после охлаждения формирует прочное защитно-декоративное покрытие.
Тип и конструкция печи подбираются с учетом размеров изделий, производительности линии и требований к технологическому процессу.
В качестве источника нагрева могут использоваться электричество или газ — конкретное решение определяется условиями эксплуатации и техническими требованиями производства.
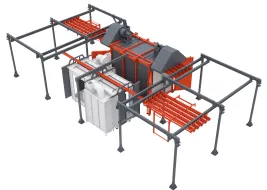
Автоматизированная транспортная система
Транспортная система обеспечивает перемещение изделий между всеми технологическими участками линии. В зависимости от конфигурации производства направляющие могут располагаться в верхней или нижней части комплекса.
Автоматизация транспортировки позволяет:
- сократить время производственного цикла;
- обеспечить непрерывное движение изделий;
- уменьшить количество ручных операций;
- снизить риск повреждения окрашиваемых деталей;
- рационально использовать производственные площади;
- синхронизировать работу отдельных участков линии.
Управление основными параметрами осуществляется с помощью автоматизированной системы управления. Оператор может задавать и корректировать необходимые режимы работы оборудования.
Виды автоматизированных линий порошковой окраски
В зависимости от планировки цеха и особенностей производства линия порошковой окраски может иметь различную конфигурацию.
Линейные линии
Оборудование располагается последовательно вдоль одной производственной оси. Такая схема подходит для помещений, где есть достаточная длина производственной зоны.
Кольцевые линии
Транспортная система организована по замкнутому контуру. Такая конфигурация позволяет эффективно организовать непрерывную обработку изделий и использовать производственные площади.
Г-образные линии
Оборудование располагается с поворотом на 90 градусов. Конфигурация подходит для цехов с ограниченной длиной помещения.
Полукольцевые линии
Технологическое оборудование размещается по дуге, что позволяет адаптировать комплекс под особенности помещения и рационально организовать движение изделий.
Преимущества автоматизации порошковой окраски
Автоматизированный комплекс позволяет объединить несколько производственных операций в единую систему и повысить эффективность участка порошковой окраски.
Основные преимущества:
- стабильное качество покрытия за счет контролируемых параметров технологического процесса;
- высокая производительность при серийной обработке изделий;
- сокращение производственного цикла;
- минимизация ручного труда;
- снижение влияния человеческого фактора;
- рациональное использование производственных площадей;
- снижение простоев оборудования;
- возможность масштабирования производства;
- сокращение эксплуатационных затрат при правильно подобранной конфигурации комплекса.
Проектирование линии порошковой окраски под производство
Не существует единой конфигурации, одинаково подходящей для всех предприятий. Поэтому автоматизированная линия порошковой окраски проектируется с учетом конкретных производственных условий.
При подборе оборудования учитываются:
- размеры и масса окрашиваемых изделий;
- требуемая производительность;
- количество изделий в смену;
- скорость движения конвейера;
- тип и количество технологических операций;
- размеры производственного помещения;
- доступные энергоресурсы;
- требования к качеству покрытия;
- планируемая степень автоматизации.
На основе этих параметров формируется оптимальная конфигурация технологического комплекса.
Автоматизированные линии порошковой окраски АМН Инжиниринг
АМН Инжиниринг проектирует и поставляет оборудование и автоматизированные комплексы для порошковой окраски металла. Мы подбираем конфигурацию линии под задачи конкретного производства — от отдельных участков до полноценных автоматизированных комплексов.
Специалисты компании выполняют проектирование, комплектацию, поставку, монтаж и запуск оборудования, а также проводят обучение персонала и обеспечивают дальнейшее техническое сопровождение.
Автоматизированная линия порошковой окраски позволяет превратить отдельные операции подготовки и окрашивания металла в единый управляемый производственный процесс.
Оставьте заявку — специалисты АМН Инжиниринг помогут подобрать конфигурацию линии с учетом производительности, размеров изделий и особенностей вашего производства.